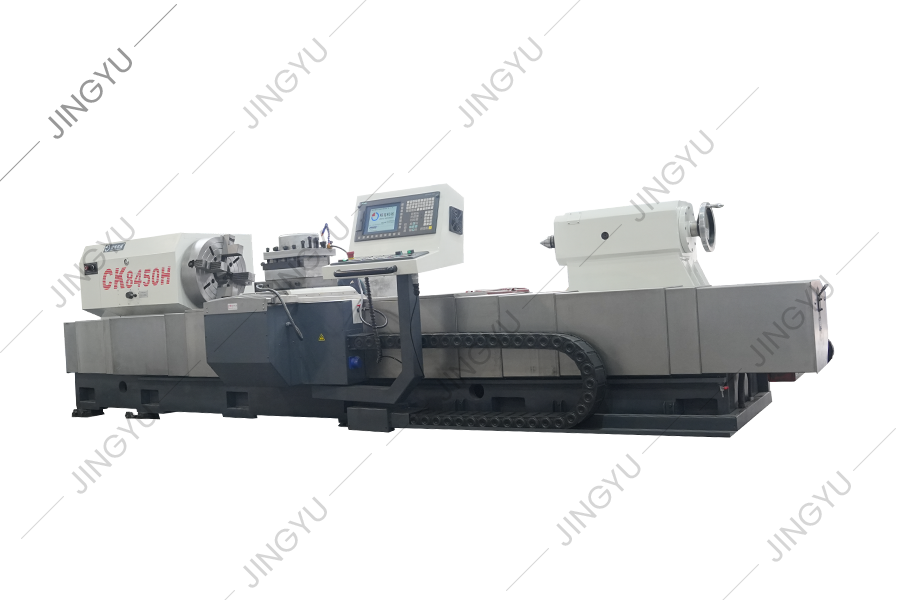
Типичный цех с ЧПУ начинает каждую новую фрезерную работу с попутной резки, предполагая, что это всегда лучший выбор. Затем поступает партия закаленных роликовых валков с хрупкой прокатной окалиной, и твердосплавные вставки начинают скалываться уже при первом проходе. Вмешается опытный механик и предложит обычный вход для фрезерования, чтобы пробить поверхность. Правда в том, что и попутное резание, и обычное фрезерование являются важными методами, и правильный выбор зависит от жесткости станка, состояния обрабатываемого материала и требуемой чистоты поверхности.
Что такое попутная резка и обычная резка?
Попутное резание, также называемое попутным фрезерованием, происходит, когда фреза вращается в том же направлении, что и подача заготовки. В момент зацепления зуба он получает стружку на всю толщину, и стружка становится тоньше до нуля по мере того, как зуб выходит из материала. Обычное фрезерование или встречное фрезерование происходит против подачи. Зуб начинается с отсутствия несрезанной стружки, трётся по поверхности и постепенно нарастает до максимальной стружки в конце зацепления.
Эта единственная разница в геометрии стружки влияет на силы резания, нагрев, износ инструмента и вибрацию. При попутном фрезеровании сила толкает фрезу вниз к заготовке и столу, что помогает стабилизировать тонкие детали. При обычном фрезеровании сила резания поднимает заготовку и отталкивает фрезу, но постепенное вхождение недопустимо, если поверхность твердая или в станке ослаблены ходовые винты.
Почему попутное фрезерование обычно предпочтительнее на станках с ЧПУ
На жестком станке с ЧПУ с шарико-винтовой парой с предварительным натягом и надежным креплением попутное фрезерование является выбором по умолчанию для большинства операций. Практические выгоды измеримы:
- Улучшенное качество поверхности: Поскольку стружка становится тоньше по мере выхода зуба, режущая кромка оставляет чистую поверхность с меньшими заусенцами и загрязнениями.
- Уменьшение нагрева на режущей кромке: Меньшее трение в начале резания означает меньшее выделение тепла при трении, поэтому твердые сплавы дольше сохраняют твердость.
- Увеличенный срок службы инструмента: Зуб начинается с полного скола, а не соскабливания, что снижает износ кромки и образование наростов на кромке.
- Улучшенная эвакуация стружки: Толстая стружка легче ломается и отстает от фрезы, что снижает вероятность повторной резки и образования следов стружки.
Для алюминия, низкоуглеродистой стали, латуни и большинства пластмасс эти преимущества проявляются сразу же во времени цикла и стоимости инструментов. Попутное фрезерование также хорошо работает при работе с карманами на тонких полах, поскольку направленная вниз сила помогает удерживать материал.
Когда традиционное фрезерование является успешным выбором
Традиционное фрезерование не устарело. Есть три ситуации, в которых он превосходит резку с подъемом:
- Машины с люфтом: Если ходовой винт имеет видимый люфт, попутное фрезерование может втянуть стол в фрезу и вызвать вибрацию. Обычное фрезерование прижимает заготовку к винту, устраняя эффект втягивания.
- Шкала твердого материала: Чугунная оболочка, кованая роликовая окалина и абразивные покрытия могут привести к растрескиванию пластины при первом попадании полной стружки. Обычное фрезерование проникает скребком и постепенно пробивает твердый слой.
- Ручные фрезерные операции: На ручном фрезерном станке без механической подачи обычное фрезерование дает оператору ощущение большей устойчивости и позволяет избежать внезапного захвата попутного резания.
Стоимость обычного фрезерования — большее трение, более высокая температура инструмента и более грубая обработка. При глубокой прорезке стружка остается в канавке и может вызвать налипание кромки, поэтому становится необходимым увеличение подачи СОЖ или проклевывание.
Ключевые компромиссы с первого взгляда
Таблица 1. Характеристики подъема и обычного фрезерования для распространенных цеховых решений. | Фактор | Подъем Фрезерование (Вниз) | Обычное фрезерование (вверх) |
| Толщина стружки | Начинается толсто, заканчивается тонко | Начинается тонко, заканчивается толсто |
| Направление силы резания | Вниз, в стол | Вверх, поднимая заготовку |
| Чистота поверхности | Обычно лучше | Грубее, больше заусенцев |
| Режим износа инструмента | Равномерный износ, меньше нагрева | Больше трения, более горячий край |
| Риск вибрации | Низкий, если настройка жесткая | Выше при первоначальном трении |
| Допуск люфта | Требует нулевого люфта | Справляется с некоторым люфтом |
| Лучшее для | ЧПУ черновая и чистовая обработка | Ручные мельницы, преодолевающие окалину |
Используйте первые четыре строки, чтобы понять качество процесса. Последние три строки помогают подобрать режим резания в соответствии с состоянием станка и материала.
Практические советы по планированию процессов
Для пользователей ЧПУ установите попутное фрезерование в качестве отправной точки для большинства траекторий инструмента, особенно для чистовых проходов. Убедитесь, что машина не имеет люфта и что крепеж может выдерживать направленные вниз силы. Прочные тиски или приспособление, прижимающее заготовку к станине станка, дадут наилучшие результаты.
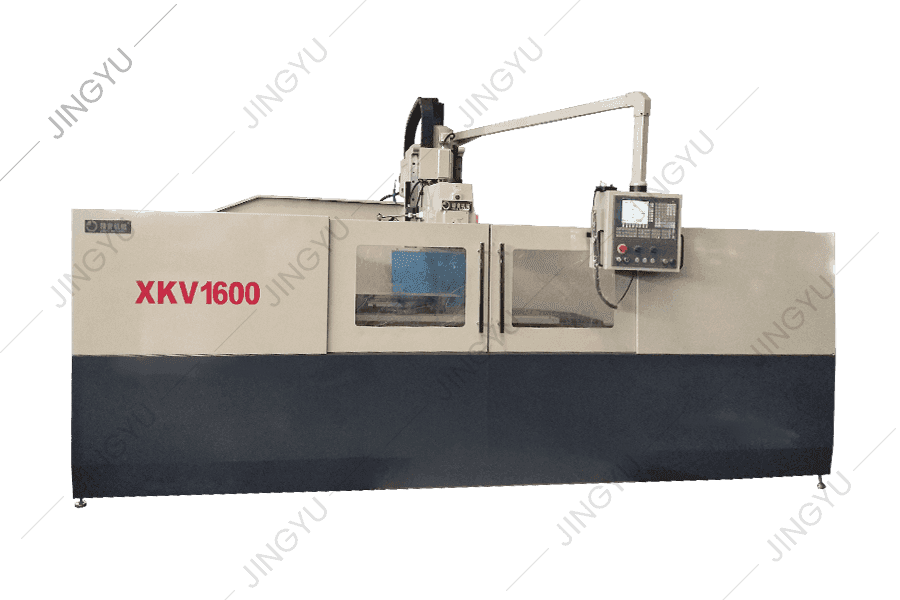
Жесткость станка является решающим фактором при попутном фрезеровании. Усиленный фрезерный станок с тяжелым чугунным основанием и винтами с двойной гайкой с предварительным натягом обеспечивает жесткость для попутного фрезерования сложных материалов.
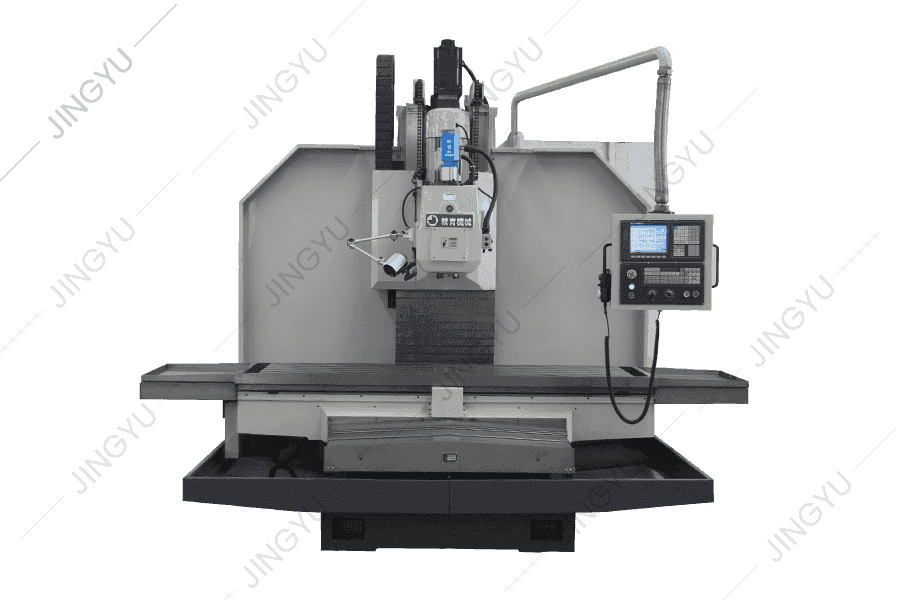 Усиленный вертикальный фрезерный станок с ЧПУ для попутного фрезерования Эта сверхмощная вертикальная мельница имеет усиленную чугунную конструкцию и шарико-винтовые пары с предварительным натягом, обеспечивающие жесткость, необходимую для перемещения сложных материалов по фрезе, сохраняя при этом плавную подачу и долговременную точность. Посмотреть продукт →
В оборудовании этого класса сервоприводы устраняют люфт ходового винта, поэтому подача остается плавной даже при резке на всю ширину. Если традиционный проход неизбежен, уменьшите скорость шпинделя на 10–15 % и немного замедлите подачу, чтобы минимизировать трение. Добавление небольшой фаски или захода также может облегчить работу инструмента на твердой поверхности.
Понимание принципа работы полностью автоматический валко-фрезерный станок с ЧПУ поможет вам оценить, как системы управления переключаются между режимами резания в зависимости от обратной связи по нагрузке. Современные системы управления могут контролировать нагрузку шпинделя и отклонение оси, но геометрия резания по-прежнему определяет, какой режим является подходящим.
Обработка валков и применение в тяжелых условиях
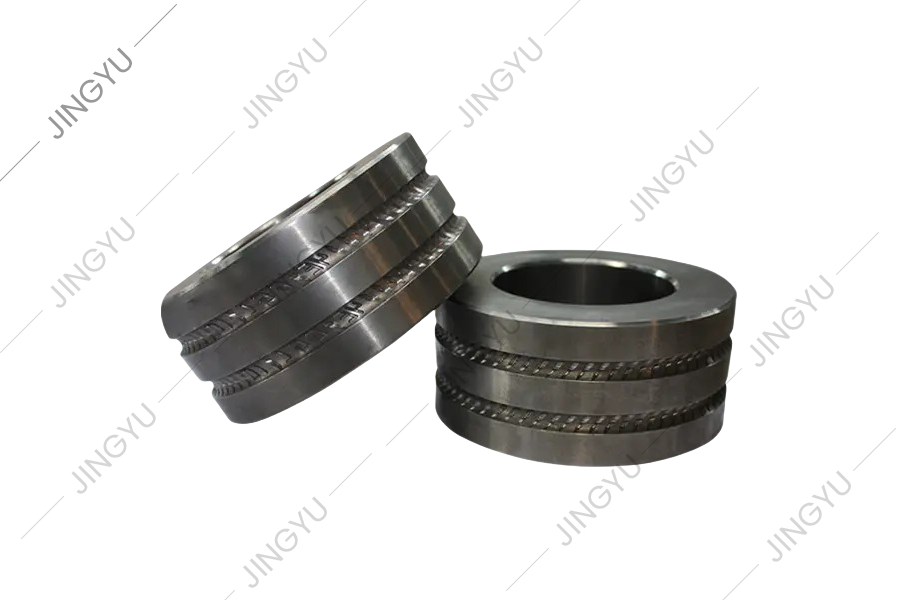
Валки, используемые на станах по производству стальных прутков, стержней и полос, являются классическими примерами заготовок с абразивной окалиной и прерывистыми канавками. При первом проходе часто требуется обычное фрезерование, чтобы пробить прокатанную обшивку, не повредив вставку. После удаления окалины попутное фрезерование обеспечивает чистовую обработку поверхности, необходимую для окончательного профиля.
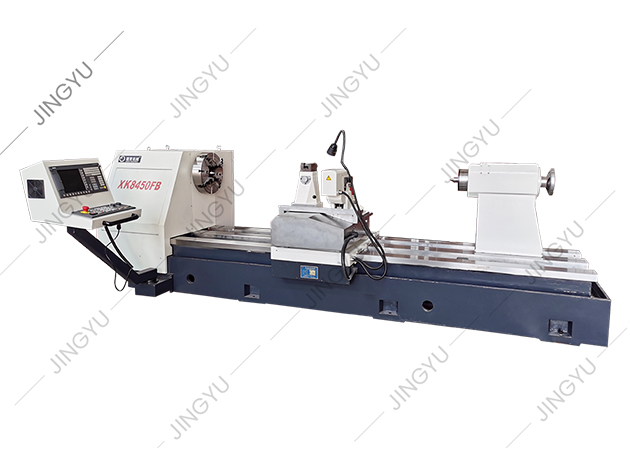
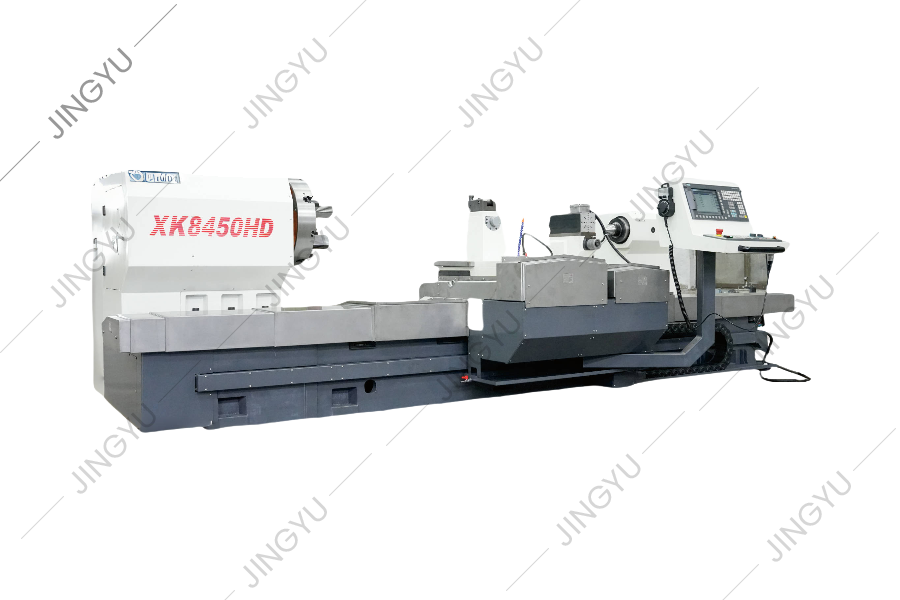
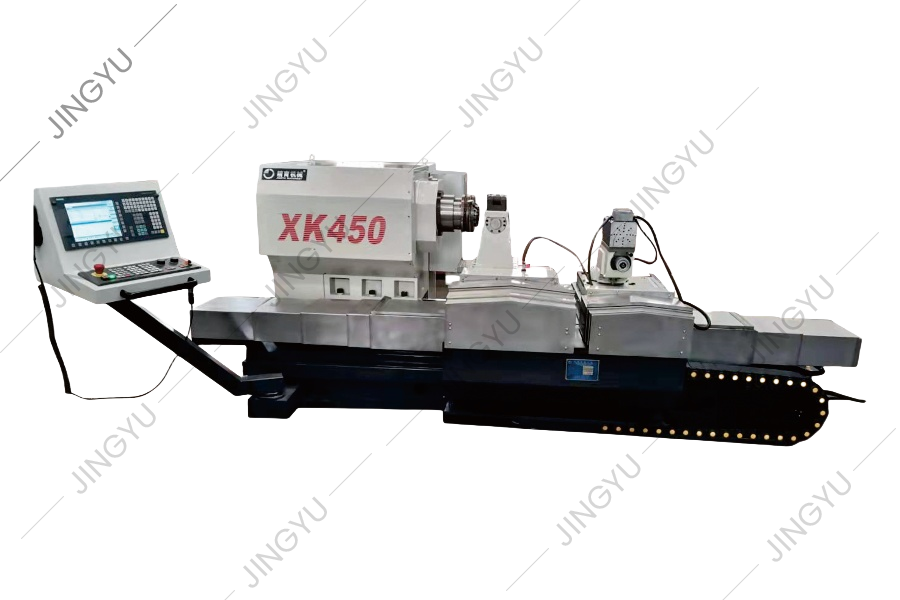
Специальный валко-фрезерный станок с ЧПУ сочетает в себе жесткую станину, направляющие с низким коэффициентом трения и прямой сервопривод. Такая комбинация позволяет фрезе поддерживать постоянную нагрузку на стружку без эффекта вытягивания, который мешает обычным станкам. На полностью автоматическом вальцефрезерном станке с ЧПУ контроллер автоматически управляет переходом от обычного входа к завершению подъема в одном и том же цикле.
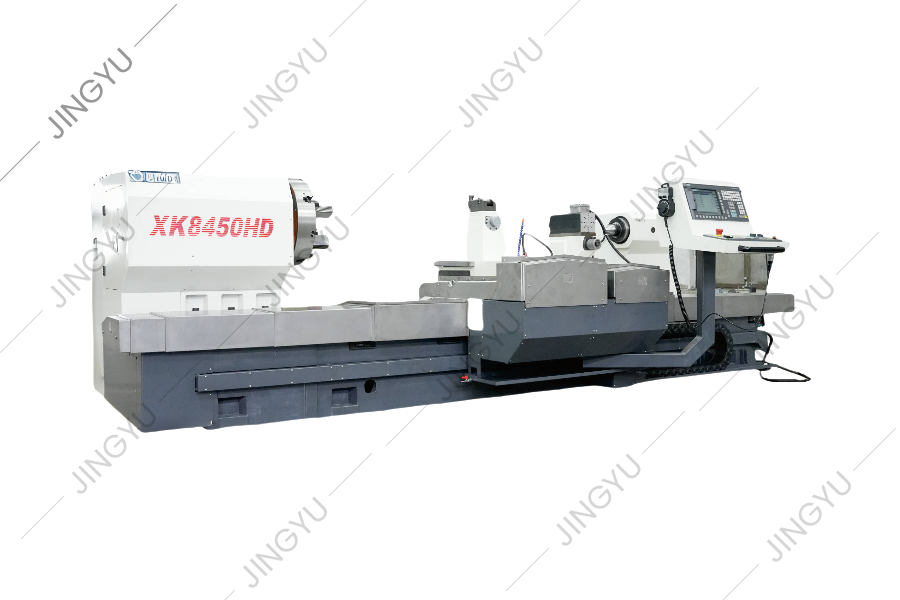 Автоматический валкофрезерный станок с ЧПУ и жесткой станиной Этот станок, предназначенный для автоматического попутного фрезерования канавок валков, сочетает в себе жесткую станину с четырьмя направляющими, направляющие с низким коэффициентом трения и прямой сервопривод для поддержания постоянной нагрузки на стружку и уменьшения вибраций во время тяжелой обработки. Посмотреть продукт →
Для больших валков с глубокими серповидными канавками используется сверхмощный валковый фрезерный станок с высокомоментным шпинделем и широким расстоянием между станинами, который поглощает вибрацию, которая обычно вызывает вибрацию при попутном фрезеровании. Дополнительная масса удерживает пластину в контакте с рабочей поверхностью и предотвращает отклонение инструмента от профиля канавки.
Выбор между попутным и традиционным фрезерованием — это не вопрос стиля. Это технологическое решение, основанное на состоянии машины, поверхности материала и необходимой вам отделке. Начните с попутного фрезерования на жестком оборудовании с ЧПУ, чтобы получить чистую поверхность и увеличить срок службы инструмента. Переходите к обычному фрезерованию, когда вам приходится иметь дело с твердой окалиной, машиной с люфтом или ручным управлением, когда ощущение имеет значение. Подбирая режим резки в соответствии с реальными условиями, вы получите стабильный рез, меньшее количество отходов и больший бюджет на инструменты.


 English
 русский
 عربى