

 English
 русский
 عربى
Cat:Роликовый вырубной станок с ЧПУ
Роликовый вырубной станок с ЧПУ
Полная замена поворотной режущей фрезерной головки и вращающейся режущей фрезерной головки (летающий нож) принята для достижения структурного решения ...
Смотрите подробности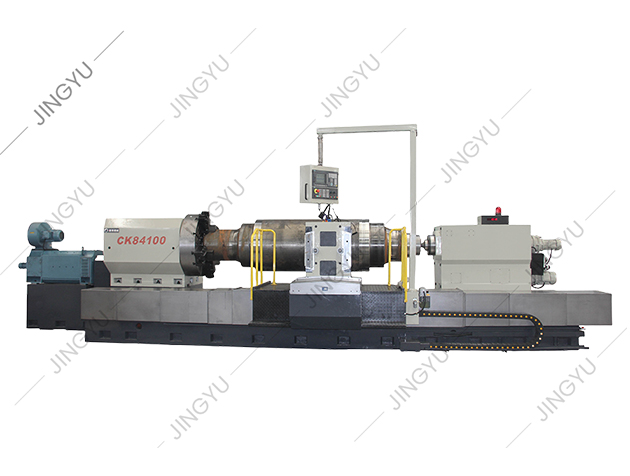
Машинист загружает стальной рулон в токарный станок, закрывает ограждение и нажимает кнопку запуска цикла. Револьверная головка перемещается, инструмент трогается с места, и первый проход разрезает чистый цилиндр с точностью до 0,05 мм. Ничто из этого не происходит случайно. Это происходит потому, что кто-то понимает небольшой набор основ ЧПУ: оси, системы координат, G-код, смещения детали, компенсацию инструмента и безопасную проверку. Если вы новичок в работе с ЧПУ или планируете покупку станка, это основы, которые отделяют контролируемый процесс от брака и сбоев.
Это руководство дает вам основные знания в том порядке, в котором вы их фактически будете использовать. Вы увидите, как движется станок с ЧПУ, что ему говорит программа, как настроить работу и что проверить перед резкой металла. Цель не в том, чтобы за один присест превратить вас в программиста. Он поможет вам прочитать схему настройки, следовать программе и задавать более точные вопросы, когда на столе стоит машина или поставщик.
Станок с ЧПУ — это станок, управляемый компьютером и выполняющий хранимую программу. Компьютер «не знает», как вырезать деталь. Он следует только координатам, скорости подачи и командам переключения. Физический результат зависит от совместной работы трёх подсистем:
Когда машина теряет точность, причиной редко является только программа. Это может быть температурный рост шпинделя, износ направляющих, незакрепленная резцедержатель или смещение детали, выставленное по грязной поверхности. Базовые знания станков с ЧПУ подразумевают знание того, какой слой проверять в первую очередь.
Если вы занимаетесь обработкой валков, семейство станков имеет такое же значение, как и система управления. А Производитель токарно-карусельных станков с ЧПУ такие как Nantong Jingyu Machinery, строят машины на основе тех же принципов, но с усиленными станинами и специальными функциями валков.
Каждое движение ЧПУ описывается в системе координат. Наиболее распространенной является декартова система: X, Y и Z для линейных осей, плюс A, B и C для поворотных осей. На токарном станке X обычно контролирует диаметр, а Z — длину. На фрезерном станке X и Y позиционируют стол, а Z управляет глубиной шпинделя.
Два нуля имеют значение в повседневной работе. Машинный ноль — это фиксированная привязка, установленная изготовителем. Нулевая точка — это точка, которую вы выбираете для детали. Она часто хранится на страницах коррекции детали, таких как G54. Ошибка здесь смещает каждый разрез. Обычная проверка допуска заключается в касании известной поверхности, установке смещения, а затем проверке с помощью циферблатного индикатора перед запуском программы.
Больше осей не означает автоматически лучший станок. Они меняют возможности машины и степень требуемых навыков настройки. На диаграмме ниже показано типичное использование цеха в зависимости от конфигурации оси.
Проценты иллюстрируют обычную работу в мастерской, а не правило. Практический смысл заключается в том, что 3-осевой станок с опытным оператором и хорошими приспособлениями часто превосходит плохо настроенный 5-осевой станок.
Программа ЧПУ представляет собой список блоков. Каждый блок может содержать движение инструмента, скорость подачи, команду шпинделя или функцию станка. G-коды готовят машину к определенному типу движения. М-коды включают или выключают вспомогательные функции. Вам не нужно запоминать каждый код, но вы должны распознавать те, которые встречаются практически в каждой программе.
| Code | Значение | Практическая заметка |
|---|---|---|
| G00 | Быстрое позиционирование | Двигается с максимальной скоростью. Никогда не думайте, что это позволит избежать зажима или приспособления. |
| G01 | Линейная интерполяция | Режет по прямой с запрограммированной скоростью подачи. |
| G02/G03 | Круговая интерполяция (CW/CCW) | Требуется центр или радиус дуги, а также правильный выбор плоскости. |
| G54 | Рабочая система координат | Сохраняет нулевую часть. Всегда проверяйте перед началом цикла. |
| G41/G42 | Компенсация фрезы слева/справа | Смещает траекторию инструмента на радиус инструмента. Неправильное направление равносильно браку. |
| М03/М05 | Шпиндель по часовой стрелке/остановка шпинделя | Перед первым разрезом подтвердите направление и скорость. |
| М08/М09 | Охлаждающая жидкость включена/охлаждающая жидкость выключена | СОЖ влияет на эвакуацию стружки и термическую стабильность. |
| М30 | Завершение программы и сброс | Возвращает программу на начало следующего цикла. |
Структура программы имеет такое же значение, как и отдельные коды. Порядок безопасного блока: безопасный запуск, смена инструмента, запуск шпинделя, подвод, резка, отвод, отключение СОЖ, остановка шпинделя и возврат. Многие сбои происходят из-за быстрого перемещения, записанного до подтверждения смещения работы.
Надежная работа с ЧПУ следует определенной последовательности. Пропуск шагов — это то, как машина режет воздух, режет приспособление или режет дорогую деталь не в том месте. Основной поток:
При обработке валков последовательность настройки часто включает дополнительные проверки. Тяжелый рулон может весить несколько тонн, поэтому сила зажима, выравнивание по центру и положение неподвижного люнета напрямую влияют на округлость и конусность. Станок с жесткой станиной и стабильной системой управления уменьшает количество необходимых корректировок смещения между деталями.
Когда вы оцениваете станок, спросите, как система управления обрабатывает смещение рабочего смещения, управление сроком службы инструмента и перезапуск программы. Эти функции влияют на то, насколько быстро оператор сможет восстановиться после поломки инструмента или отключения электроэнергии.
Различные операции используют одни и те же основы ЧПУ, но применяют их по-разному. В приведенном ниже дереве группируются основные операции, которые вы увидите в цехе общей механической обработки и при работе с валками.
Вокруг каждой операции создается семейство машин. Для токарной обработки валков предназначен специальный токарный станок с ЧПУ, предназначенный для обработки цилиндрических деталей с высоким съемом материала и постоянным контролем диаметра.
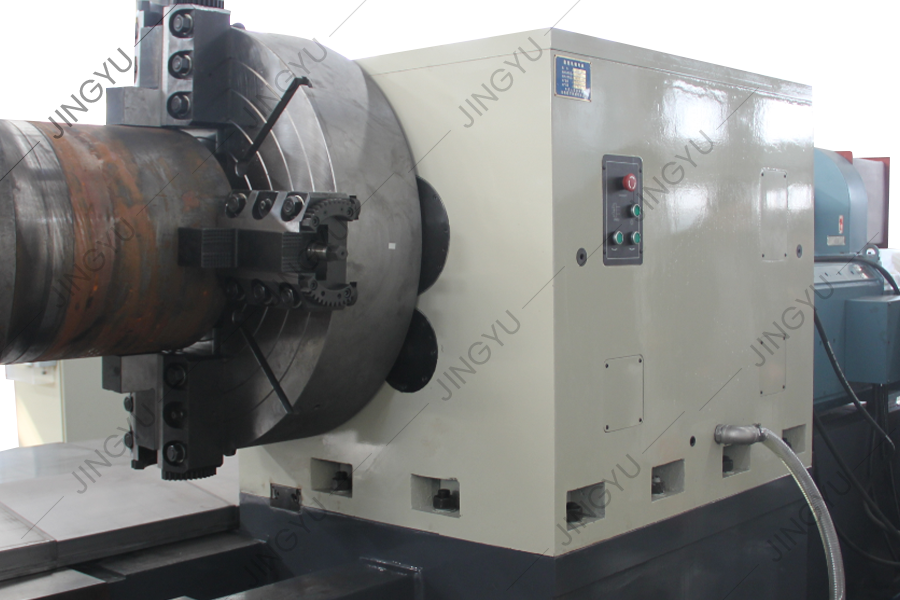 Токарный станок с ЧПУ серии CK84 с управлением Siemens 828D Ознакомьтесь с этим токарным станком с ЧПУ для точения цилиндрических валков с большим съемом материала, доступным как CK84100 и CK84125 с системой управления Siemens 828D. Посмотреть продукт →
При чистовой обработке валковый шлифовальный станок с ЧПУ уделяет особое внимание чистоте поверхности, округлости и стабильности размеров.
Для профильных работ, таких как канавки или маркировка, роликовый вырубной станок с ЧПУ добавляет контролируемое фрезерование или надрезное движение.
Цена — это число, которое проще всего сравнивать, и оно само по себе наименее полезно. Станок с ЧПУ – это производственный актив. Цена неправильного выбора проявляется позже в виде бракованных деталей, длительного времени наладки или дорогостоящих простоев. При осмотре машины проверьте следующие моменты:
В прокатных цехах суть токарно-карусельного станка с ЧПУ часто сводится к тому, как станок сохраняет соосность при больших нагрузках. Подробнее об этом вы можете прочитать в ядро токарно-карусельного станка с ЧПУ . Та же логика применима к шлифованию и фрезерованию: механическая платформа определяет потолок, а система управления определяет, насколько легко оператор может до него добраться.
Станки с ЧПУ безопасны, если оператор соблюдает дисциплину настройки. Они опасны, когда кто-то относится к охраннику как к неудобству. Основные правила просты:
Обслуживание происходит по тому же принципу. Ежедневные проверки включают смазку направляющих, давление воздуха и уровень охлаждающей жидкости. Еженедельные проверки включают накопление стружки, состояние фильтра и чистоту держателя инструмента. Ежемесячные проверки включают люфт, уровень и электрические соединения. Машина, которая обслуживается по расписанию, с гораздо меньшей вероятностью выйдет из строя во время критической работы.
Основы работы с ЧПУ не являются тайной. Это набор взаимосвязей: координаты сообщают машине, куда идти, G-код сообщает, как двигаться, смещения сообщают, где находится деталь, а дисциплина настройки удерживает инструмент от всего, что не следует резать. Если вы понимаете эти взаимосвязи, вы можете прочитать программу, настроить работу и с уверенностью оценить машину. Независимо от того, вращаете ли вы небольшой вал или обрабатываете многотонный валок, применяются одни и те же принципы. Начните с системы координат, изучите коды, которые видите каждый день, и никогда не пропускайте этап проверки перед началом цикла.

Полная замена поворотной режущей фрезерной головки и вращающейся режущей фрезерной головки (летающий нож) принята для достижения структурного решения ...
Смотрите подробности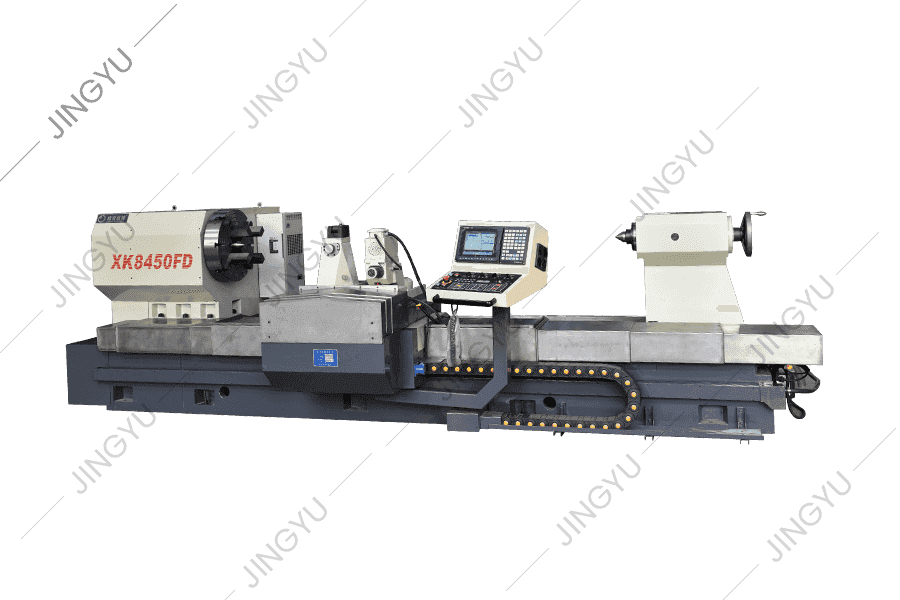
Ввиду задач высокоскоростной стальной обработки рулона, xk8450 CNC -рулонный фрезерный аппарат представляет собой машинный инструмент для обработки ка...
Смотрите подробности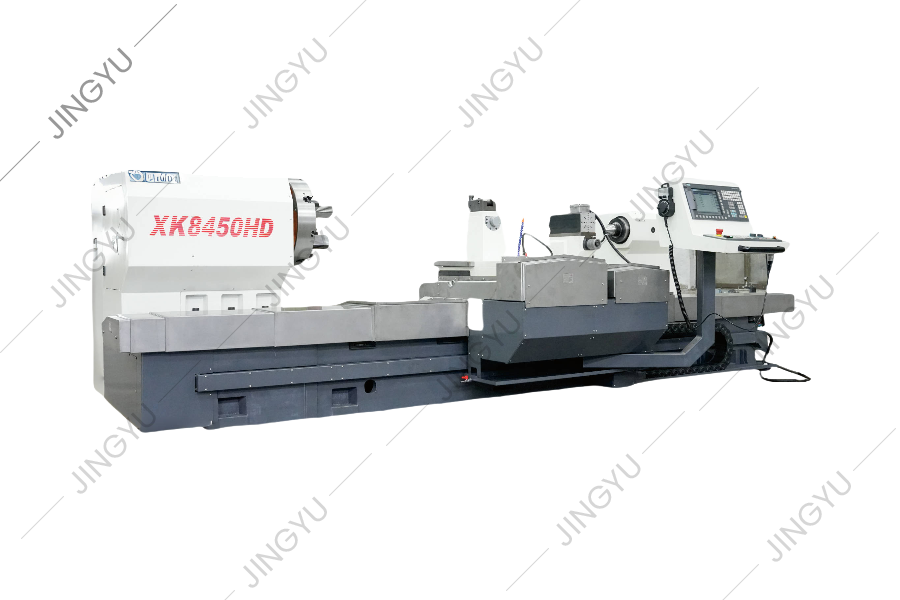
Оснащенный 6-осевой высокопроизводительной системой ЧПУ Siemens, шесть сервоприводов управляют осями подачи соответственно. Летающая режущая головка,...
Смотрите подробности
Эта серия станков в основном используется для прохождения и обработки рулонов. Он также может повернуть внешний круг и шейки рулонов, а также может по...
Смотрите подробности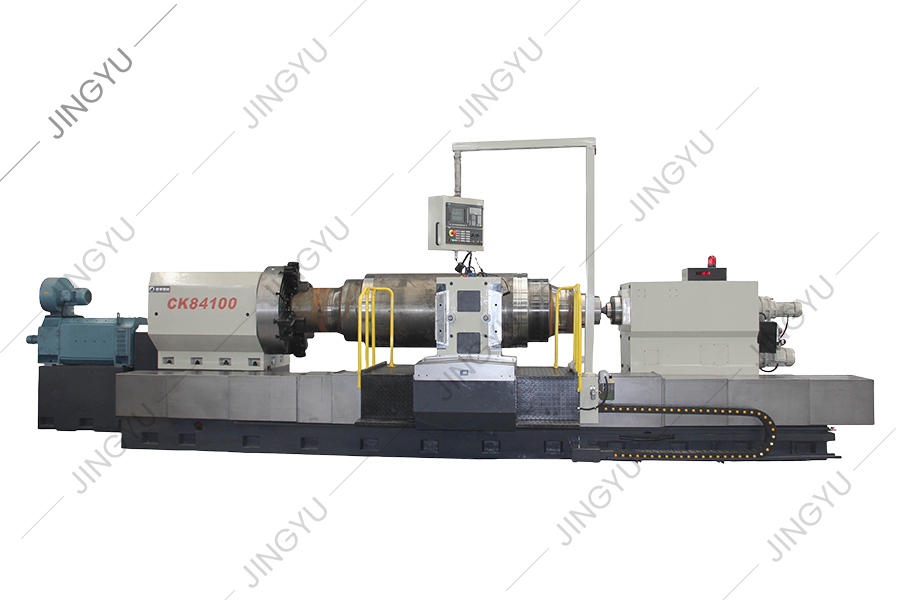
CK84 -серия CNC Roll Ronte принимает Siemens 828D CNC -систему и управляется сервоприводом. При разработке этого машинного инструмента мы полностью пр...
Смотрите подробности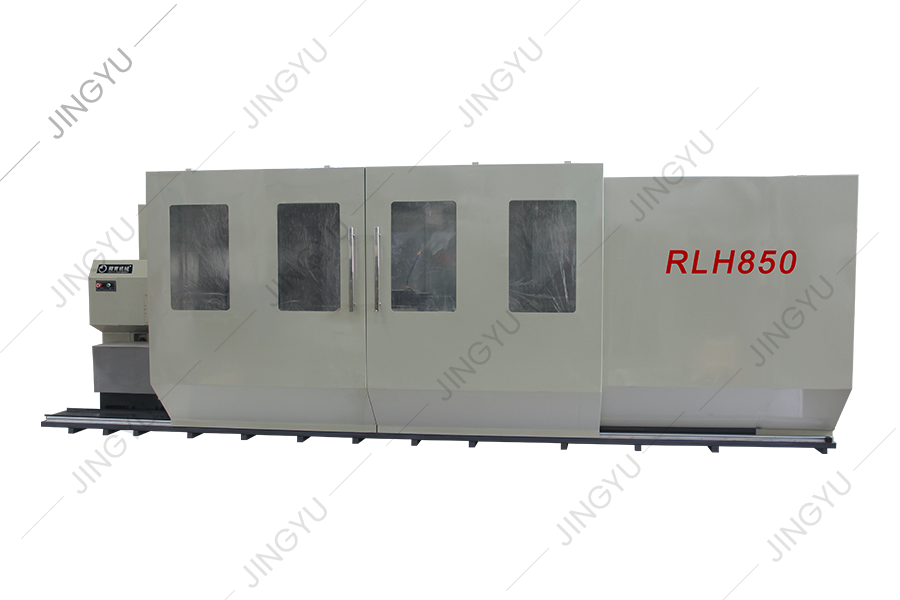
Основная структура и функции: эта система использует полупроводниковый лазер в качестве источника света, оптическое волокно в качестве внешней систем...
Смотрите подробности
В основном поставляет часто используемые изнашиваемые детали для фрезерных станков с ЧПУ. Например, держатель инструмента, головка инструмента, опорны...
Смотрите подробности
Такие как фрезерные станки для шаблонных пластин, роликовые фрезы, масляные насосы, двигатели, системы ЧПУ и т. д.
Смотрите подробности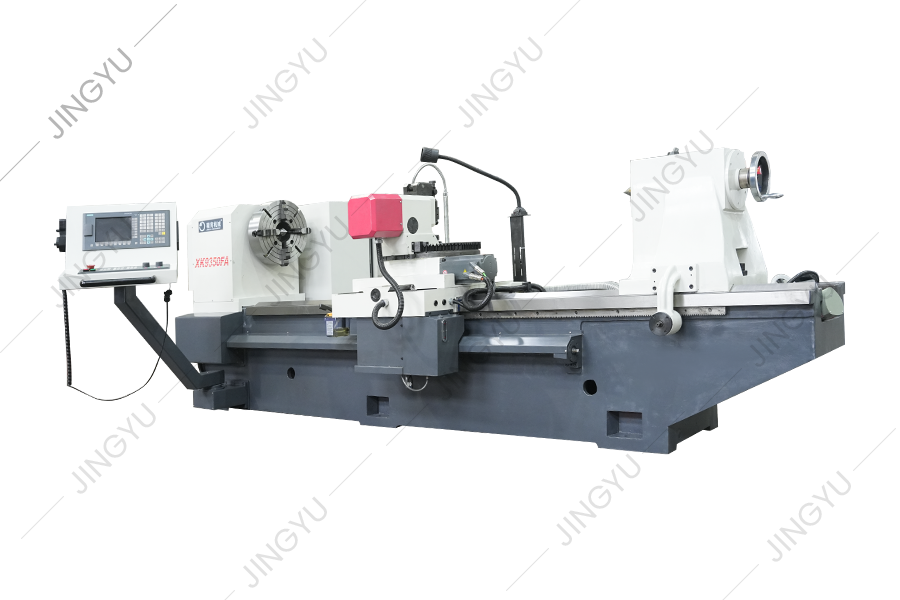
XK9350-серия мельница CNC ROWR-Crescent Crescent Fliging Machine-это обновленный продукт типа XK500, который подходит для обработки рулонов с диаметро...
Смотрите подробности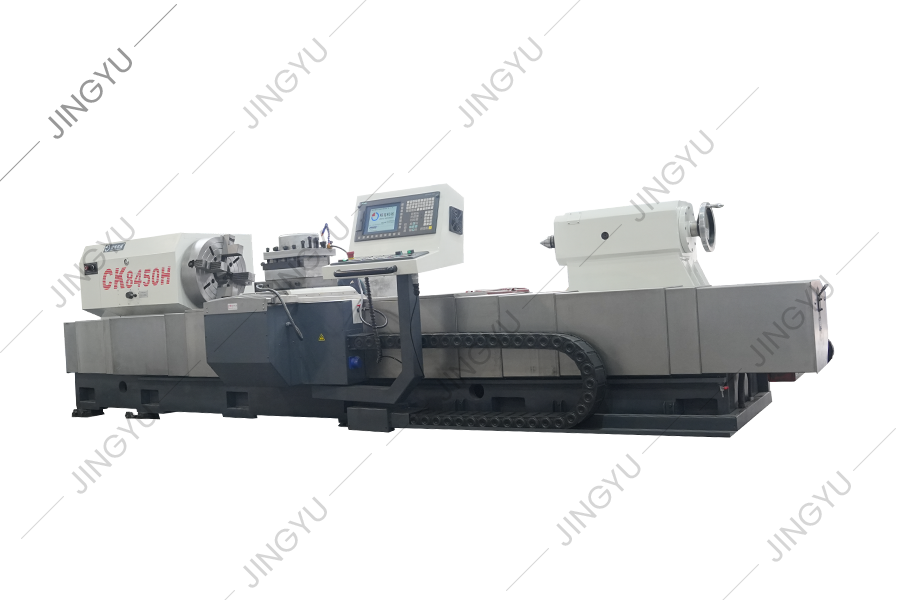
Эта серия станков в основном используется для прохождения и обработки рулонов. Он также может повернуть внешний круг и шейки рулонов, а также может по...
Смотрите подробности3 Промышленный парк Чжаси, район Ганчжа, Наньтун, Цзянсу 226003 Китай
info@rolllathe.com jennifergao@rolllathe.com
+86-0513-85636116/85636118

