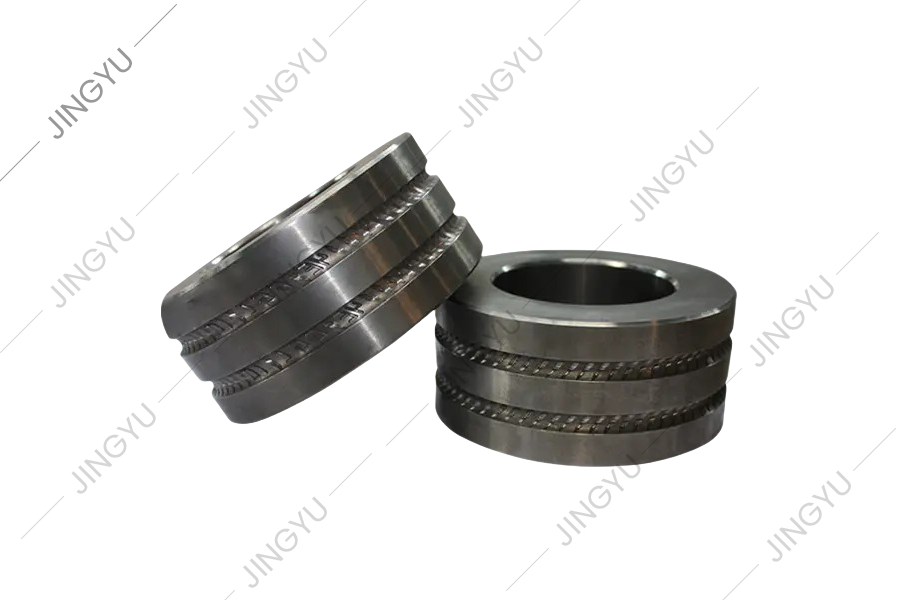
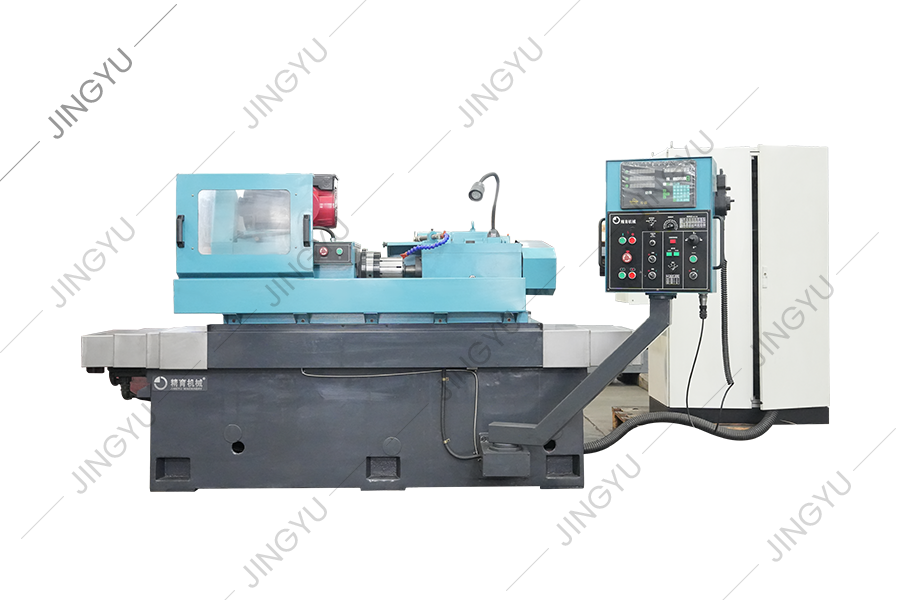
Девятитонный рабочий валок находится между центрами, и в технологическом листе указано, что изношенная шпоночная канавка должна быть перерезана, а также четыре резьбовых отверстия на торцевой поверхности. На токарном станке только со статическим инструментом этот валок необходимо разгрузить, перенести на фрезерный станок, повторно зажать, обозначить, обработать, затем вернуть и снова установить для чистового прохода. В большинстве прокатных магазинов этот объезд занимает целую смену.
Приводной инструмент, который в профессии еще называют приводным инструментом, устраняет обходной путь. Это приводной держатель, который принимает вращающиеся режущие инструменты и приводит их в движение от револьверной головки или стойки инструмента, поэтому фрезерование, сверление, нарезание резьбы и канавок выполняются на одном и том же станке, который вращает валик, в одной и той же настройке без потери исходной точки. Краткий ответ: если ваши валковые работы регулярно включают в себя шпоночные пазы, лыски, смазочные отверстия, торцевые узоры или накатанные канавки, приводная станция обычно окупает свои затраты за несколько десятков операций. Подробный ответ заключается в крутящем моменте, подгонке интерфейса и выборе станции в соответствии с функцией, а не в соответствии с брошюрой.
Приводной и статический: разница, которая имеет значение при работе с валками
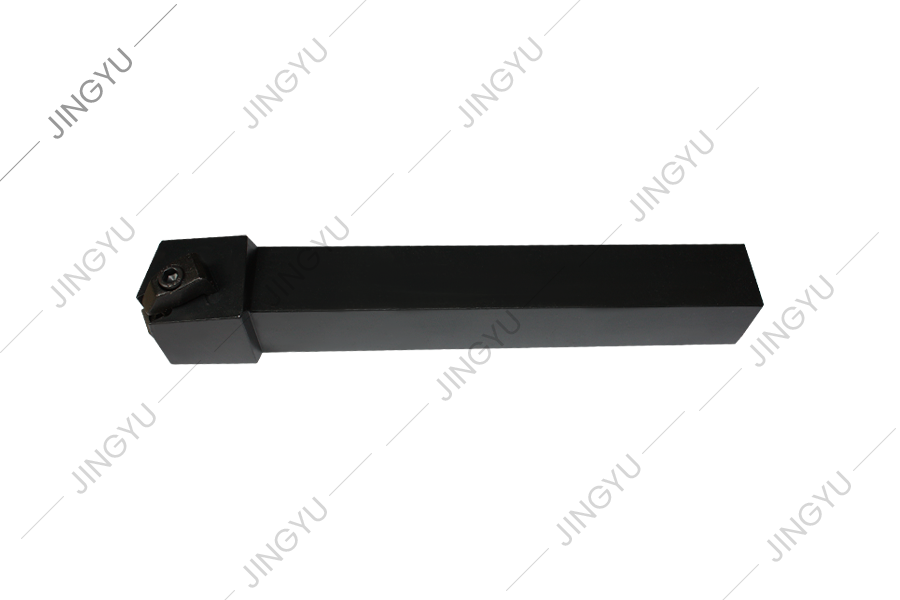
Статический держатель зажимает пластину или сверло и удерживает их неподвижно. Каждое режущее движение исходит от шпинделя заготовки, поэтому станок может генерировать только поверхности вращения: диаметры, уступы, грани, фаски и радиусы. Для токарно-винторезного станка это остается основой работы, и приводной инструмент ничего в ней не меняет.
Приводной инструмент добавляет независимое вращательное движение инструменту. Внутри держателя зубчатая передача (а на более дорогих моделях — коническая или планетарная передача) поворачивает цангу или оправку с фиксированным передаточным отношением к приводному валу в револьверной головке. Это единственное дополнение меняет возможности машины:
- Фрезерование с помощью концевой фрезы или шлицевого сверла, благодаря чему становятся возможными прямые и контурные детали.
- Сверление и жесткое нарезание резьбы под любым углом, на который может поворачиваться револьверная головка, с заблокированной осью C.
- Прорезание канавок и надрезов, где стержневые и профильные рулоны получают свою схему прохода.
- Однозаходная обработка, поэтому концентричность, установленная при точении, сохраняется.
Этот последний пункт движет экономикой. Каждый раз, когда рулон покидает станок и возвращается обратно, кто-то должен его перезажимать, заново определять биение и повторно прикасаться к инструментам. Для пятитонного рулона это измеряется часами.
Интерфейс решает, что вы действительно можете купить. Седла VDI 30 и VDI 40 доминируют на токарных станках среднего размера; BMT 45, 55 и 65 распространены на более тяжелых машинах и имеют больший крутящий момент, поскольку приводная муфта больше. Capto C5 и C6, а также HSK-T появляются там, где повторяемость смены инструмента имеет большее значение, чем максимальный крутящий момент. Прежде чем указать держатель, подтвердите три числа: размер гнезда, передаточное число привода станции и максимальную скорость шпинделя, которую допускает станок с включенным приводным инструментом. На многих токарных станках этот потолок находится значительно ниже скорости вращения.
Где окупаются приводные инструменты в прокатном цехе
Приводной инструмент не является решением всех проблем. Таблица ниже – это самый быстрый способ определить станцию за станцией.
Таблица 1: Типичные операции прокатного цеха и тип держателя, который действительно может их выполнять. | Операция | Статический держатель | Приводной инструмент | Практическая заметка |
| наружная токарная обработка, торцовка, снятие фасок | Да | Не требуется | Вращение шпинделя создает поверхность |
| Шпоночный паз в рулонном журнале | Нет | Да | Роторный резак плюс заблокированная ось C |
| Плоская или гаечная поверхность в журнале | Нет | Да | Радиальный держатель; Ось Y только при смещении от центра |
| Окружность болтов или резьбовые отверстия на торцевой поверхности | Нет | Да | Осевой держатель, индексация оси C, жесткое нарезание резьбы |
| Радиальные масляные или охлаждающие отверстия | Нет | Да | СОЖ, проходящая через инструмент, имеет решающее значение |
| Прохождение канавок и ребер на рулонах прутка | Нет | Да | Специальный вырубной станок на больших объемах |
Считайте это скорее фильтром, чем правилом. Если элемент увеличивается из-за собственного вращения ролика, статический держатель дешевле, жестче и проще в обслуживании. В противном случае единственным способом сохранить крен машины является ведомая станция.
Выбор приводной инструментальной станции для реальной работы с валками
Крутящий момент и скорость
Крутящий момент инструмента определяет, пригодна ли станция для использования, и он не совпадает с номиналом двигателя, указанным в спецификации. Станция VDI 30 обычно обеспечивает крутящий момент от 15 до 30 Нм на цанге; станция BMT 55 или 65 с передаточным отношением 2:1 может развивать крутящий момент от 60 до 120 Нм, в зависимости от производителя. Полезный крутящий момент падает с увеличением скорости, поскольку передаточное число фиксировано, поэтому станция, которая комфортно режет при 1500 об/мин, может заглохнуть при 5000 об/мин при работе с тем же материалом.
Рулонные материалы делают этот бетон. Мягкая стальная шейка 45# легко обрабатывается; оболочка с индукционной закалкой твердостью 60 HRC этого не делает. Закаленные поверхности валков обычно обрабатываются керамическими или CBN-вставками или шлифуются, а не фрезеруются, поэтому проверьте, находится ли элемент, который вы планируете фрезеровать, в закаленной зоне или только в более мягкой цапфе и торцевой поверхности.
СОЖ, стружка и доступ
Сверла малого диаметра и концевые фрезы для обработки глубоких отверстий требуют подачи СОЖ через инструмент, обычно под давлением от 20 до 40 бар, которая подается через держатель, а не распыляется на разрез. Эвакуация стружки — это вторая половина: радиальная державка, работающая рядом с люнетом, имеет ограниченный зазор, а державка с большим вылетом, которая решает проблему досягаемости, часто снова вызывает вибрацию на той же скорости.
Дерево быстрого выбора
- Элемент, подлежащий обработке
- Прямая или плоская шпоночная канавка: радиальный или осевой держатель, цанга ER32, от 30 до 60 Нм
- Окружность торцевого болта: осевой держатель плюс индексация оси C
- Смещение кармана от центральной линии: держатель по оси Y или двойной держатель Y
- Глубокое масляное отверстие: подача СОЖ через инструмент, минимум 40 бар.
Две приемочные проверки перед запуском державки в производство: общее указанное биение на расстоянии 50 мм от торца державки, в идеале 0,01 мм или лучше, и балансировка до G2,5 при максимальной скорости приводного инструмента. И то и другое недорого проверить и дорого обнаружить позже.
Цена неправильной последовательности
Самый очевидный способ оправдать использование приводной станции – это оценить альтернативу. В приведенной ниже таблице показан рабочий валок среднего размера с одной шпоночной канавкой и четырьмя резьбовыми отверстиями на торце, что позволяет сравнить станцию на токарном станке с двумя маршрутами, к которым прибегает большинство мастерских.
Время установки рулона, минут
Приводной инструмент на токарном станке - 12 мин.
Ручная раскладка и шлифовка - 95 мин.
Второй машинный маршрут - 165 мин.
Разрыв не только в рабочей силе. Фрезерование вне токарного станка увеличивает риск при манипуляциях, поскольку при стропах, вилочных погрузчиках и перезажиме на шейках валков появляются вмятины и теряется концентричность. Также существуют затраты на планирование: фрезерный станок, достаточно большой для пятитонного рулона, обычно занят, поэтому рулон стоит в очереди, прежде чем дожидаться оператора.
Наиболее распространенные ошибки спецификации имеют тенденцию повторяться:
- Покупайте по мощности двигателя, а не по измеренному крутящему моменту на инструменте.
- Выбор осевого держателя, когда к элементу необходим радиальный доступ или наоборот.
- Игнорируя давление СОЖ, затем обнаруживаем, что отверстие диаметром 6 мм при диаметре 4xD не может очистить стружку.
- Предполагая, что все положения турелей одинаковы, тогда как передаточные числа привода и ограничения скорости часто различаются на разных станциях.
Согласование приводного инструмента с самим станком
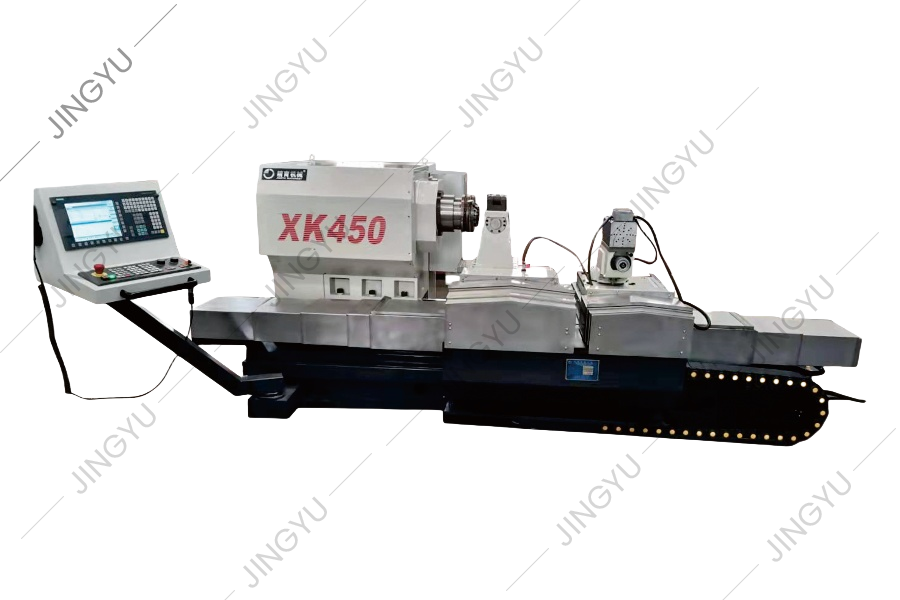
Выбор держателя следует за машиной, а не наоборот. Токарный станок с жесткой станиной, тяжелой задней бабкой и заблокированной осью C – это то, что делает станцию под напряжением производительной; тот же держатель на легком токарном станке будет дребезжать задолго до того, как достигнет номинального крутящего момента. При выборе станка перечислите элементы, которые необходимо вырезать за одну установку, а затем вернитесь к количеству работающих станций, их ориентации и крутящему моменту.
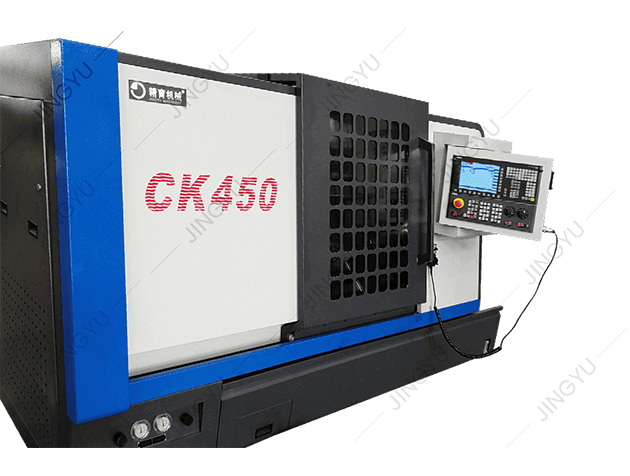
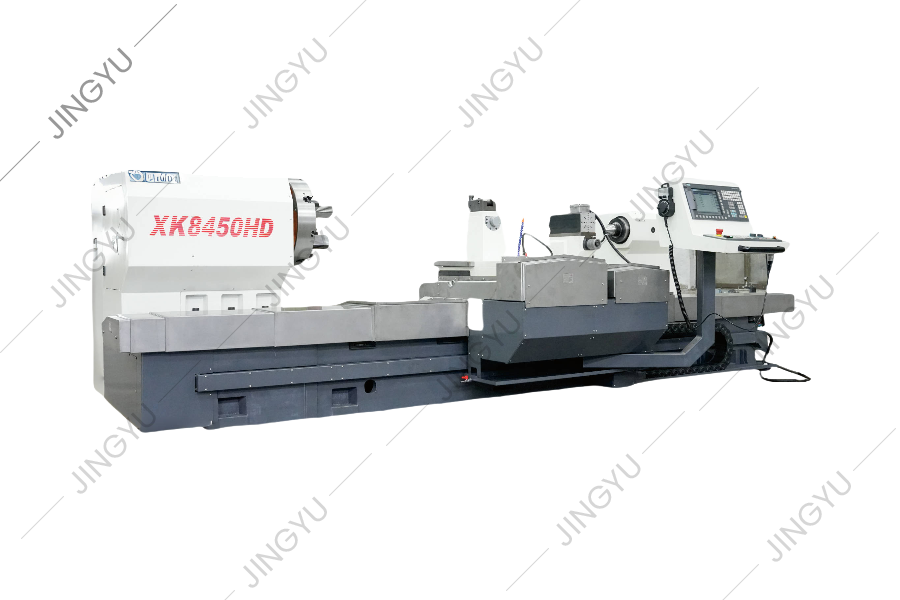
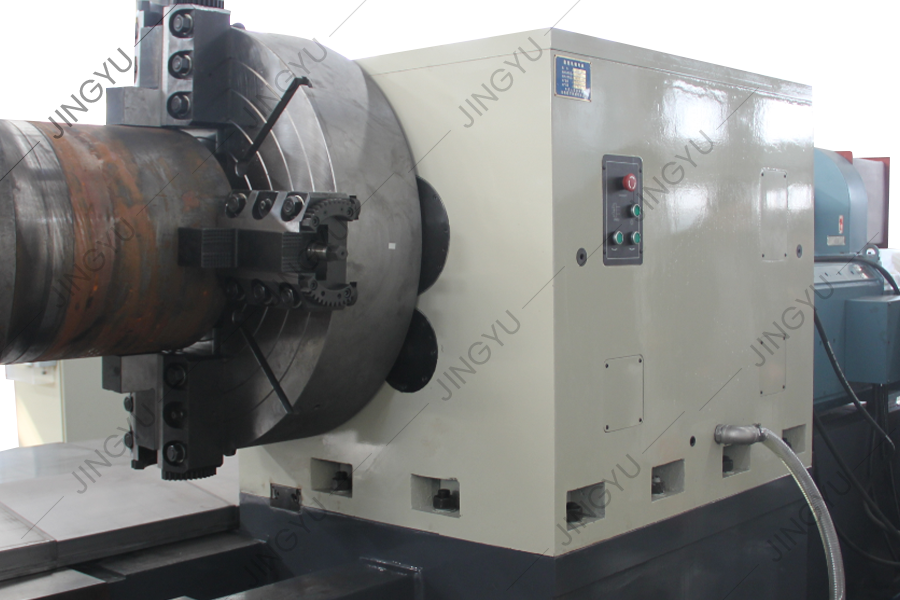 Токарный станок с ЧПУ серии CK84 для токарной обработки тяжелых валков Мощные токарные станки CK84 с системой управления Siemens 828D, жесткими направляющими и шпинделем мощностью 90 кВт подходят для обработки больших валков за один установ перед специальной надрезкой. Посмотреть продукт →
Для схем проходов, ребер и серповидных канавок на прутковых и профильных валках специальные вырубные и валкофрезерные станки остаются более производительными, если их объем оправдывает их, поскольку они индексируют валик и режущий станок вместе, а не полагаются на одну револьверную станцию.
Техническое обслуживание, запасные части и стоимость владения
Приводной держатель представляет собой зубчатую передачу, вращающуюся со скоростью тысячи оборотов в минуту в загрязненной среде. Срок его службы зависит от трех привычек: содержать приводную муфту в чистоте и слегка смазывать ее, проверять биение после любого удара и заменять цанги и уплотнения до того, как на поверхности проявится износ. Станция, которая начинает производить конусность или вибрацию, обычно сообщает об изношенной цанге или сколах приводной муфты, а не о неисправности машины.
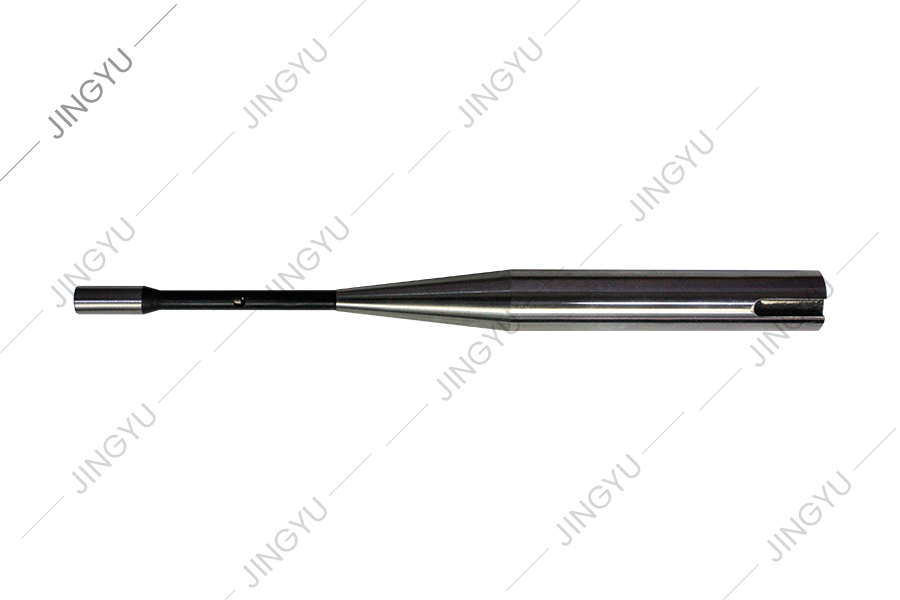 Запасные части для фрезерных станков с ЧПУ для серповидных пазов Фрезы из твердого сплава и поликристаллического алмаза, фрезерные держатели, бронзовые опорные блоки и приспособления помогают поддерживать точность фрезерных станков с ЧПУ и сокращать время простоев, связанных с износом. Посмотреть продукт →
Наличие запчастей стоит проверять до покупки, а не после. Цанги, стопорные ручки, приводные шпонки и комплекты шестерен — это детали, которые выходят из строя в первую очередь, а держатель, который невозможно отремонтировать на месте, становится металлоломом, а не инструментом. Поскольку система привода определяет точность позиционирования так же, как и механика, также стоит понять как система ЧПУ обрабатывает индексацию оси C прежде чем вы примете спецификацию.
Приводные инструменты — это простая сделка. Они стоят дороже, чем статический держатель, им нужна охлаждающая жидкость и крутящий момент, которые должен обеспечить станок, и они оправдывают эти инвестиции только там, где деталь невозможно повернуть. В прокатном цехе эти особенности предсказуемы: шпоночные пазы, лыски, торцевые отверстия, радиальные масляные каналы и проходные канавки. Посчитайте, сколько из них появляется в среднем за месяц, оцените те действия, которые вы в настоящее время выполняете для их достижения, и решение обычно принимается само собой. Там, где приводной инструмент не подходит, статический инструмент по-прежнему выигрывает по жесткости, стоимости и простоте, и нет смысла применять к нему силу. Для магазинов, покупающих машину, а не держатель, начните с оборудование для обработки роликов который соответствует размерам рулонов, которые вы фактически обрабатываете, затем укажите станции с учетом функций, которые требуются для этих рулонов.


 English
 русский
 عربى