

 English
 русский
 عربى
Cat:Роликовый вырубной станок с ЧПУ
Сверхмощный фрезерный станок с ЧПУ
Ввиду задач высокоскоростной стальной обработки рулона, xk8450 CNC -рулонный фрезерный аппарат представляет собой машинный инструмент для обработки ка...
Смотрите подробности
Центр обслуживания стали, которому требуется 600 одинаковых валов, каждый из которых имеет допуск на диаметр ±0,01 мм, стоит перед простым решением: довериться мнению нескольких опытных станков и принять вариации от детали к детали, или поручить работу токарному станку с ЧПУ и позволить программе сохранять размер в течение всей смены. Краткий ответ на этот вопрос таков: токарный станок с ЧПУ — это токарный станок с компьютерным управлением, который вращает заготовку вокруг своей оси, в то время как фиксированный режущий инструмент следует запрограммированным траекториям для удаления материала. Такая конструкция, состоящая из вращающейся части и неподвижного инструмента, известна как токарная обработка и остается наиболее эффективным способом производства круглых компонентов, таких как валы, диски, втулки, втулки и, в тяжелой промышленности, прокатные валки весом в несколько тонн.
ЧПУ означает компьютерное числовое управление. На токарном станке заготовка зажимается в патроне или цанге на шпинделе и вращается с запрограммированной скоростью, в то время как режущий инструмент подается по двум основным осям: X, который контролирует диаметр, и Z, который контролирует длину. Станок выполняет программу обработки детали, обычно написанную в G-коде, а серводвигатели с обратной связью по положению перемещают инструмент по координатам с точностью до сотых или даже тысячных долей миллиметра.
Определяющая деталь – это то, что вращается. На токарном станке заготовка вращается; на фрезерном станке инструмент вращается. Это разделение объясняет, почему токарные станки владеют рынком круглых деталей, а фрезерные станки доминируют в производстве призматических деталей. Современные станки немного размывают грань: добавление приводного инструмента и оси C к шпинделю создает токарно-фрезерный станок, который может сверлить поперечные отверстия, резать лыски и фрезеровать шестигранные профили, не снимая деталь с патрона.
Сама технология зрелая. Числовое управление появилось в 1950-х годах, а компьютерное управление распространилось в 1970-е и 1980-е годы; с тех пор изменились стоимость, удобство управления и надежность компонентов обратной связи. В результате предприятия практически любого размера теперь часами работают на токарных станках с ЧПУ, при этом один оператор наблюдает за несколькими станками.
Любой токарный станок с ЧПУ, от компактного настольного агрегата до тридцатитонного вальцового станка, собирается из одних и тех же основных групп:
Один станок выполняет большую часть токарных работ, поскольку револьверная головка автоматически меняет инструменты, а суппорты могут следовать по любому запрограммированному пути. Стандартные операции:
Двухосевой токарный станок, перемещающий только X и Z, выполняет большинство токарных работ. Добавление приводного инструмента и оси C позволяет получить 3-осевой фрезерно-токарный станок, способный выполнять поперечное сверление и фрезерование. Субшпиндель перемещает деталь на второй шпиндель для обратной обработки, а конфигурации с четырьмя и более осями позволяют одновременно выполнять резку несколькими инструментами при выполнении больших работ.
Горизонтальные токарные станки являются компоновкой по умолчанию. Вертикальные токарные станки, где шпиндель направлен вверх, а деталь ровно лежит на поворотном столе, подходят для больших и тяжелых дисков, таких как фланцы, маховики и тормозные роторы, поскольку сила тяжести удерживает деталь, а не висит всем ее весом на кулачках патрона.
В худшем случае машины строятся вокруг заготовки, а не каталога. Мощные горизонтальные токарные станки с парными качаниями, измеряемыми сотнями миллиметров, с межцентровыми расстояниями 3500 мм и более, массивными литыми станинами и люнетами, способными выдерживать заготовки весом в несколько тонн. Машины этого класса существуют потому, что стандартный токарный станок, каким бы точным он ни был, никогда не был достаточно жестким для резки, необходимой для больших поковок.
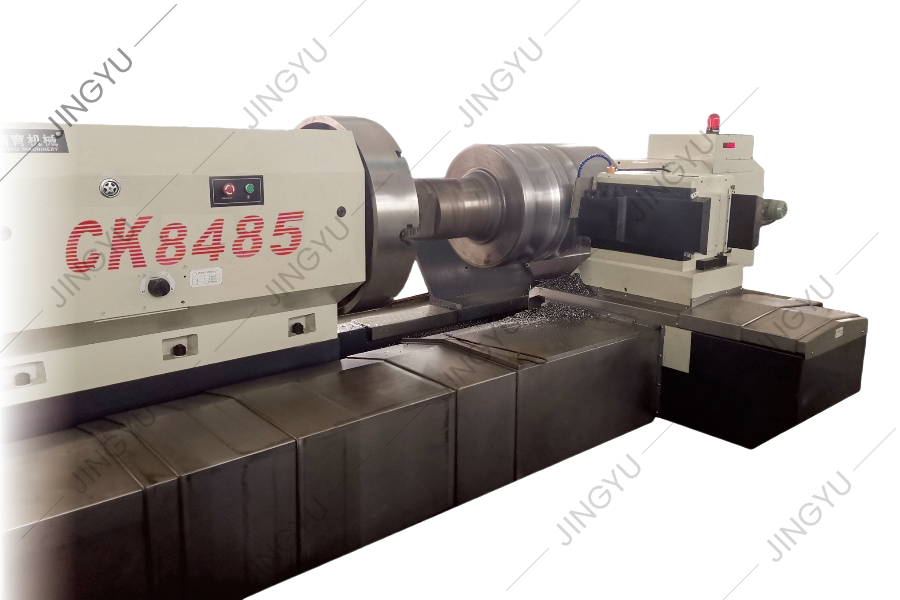 Тяжелый токарный станок с ЧПУ Технические параметры Посмотреть продукт →
Практическая разница проявляется в повторяемости и в том, в чем заключается ценность: ручной токарный станок вознаграждает руки оператора, а токарный станок с ЧПУ вознаграждает программу и жесткость станка. Как правило, для обычных работ со сталью квалифицированная ручная токарная обработка выдерживает около ±0,05 мм, в то время как исправный токарный станок с ЧПУ выдерживает ±0,01 мм или лучше и повторяет это для детали номер 600 так же точно, как и для детали номер 1.
| Аспект | Ручной токарный станок | Токарный станок с ЧПУ |
|---|---|---|
| Контроль | Маховик, циферблат, мнение оператора | Программа G-кода и сервоприводы |
| Типичный допуск | Около ±0,05 мм, зависит от оператора | ±0,01 мм или лучше, в зависимости от станка |
| Повторяемость | Варьируется от части к части | Одинаково во всей партии |
| Сложные профили | Медленно, часто нужны инструменты формы | Запрограммированные контуры без специального инструмента |
| Экономичный размер партии | Разовые и ремонтные работы | От небольших тиражей до крупных производственных партий |
| Роль оператора | Непрерывная ручная резка | Программирование, загрузка и мониторинг |
Сталепрокатные станы показывают, как должен выжить производственный токарный станок. Рабочие и опорные валки теряют диаметр и подвергаются износу, который необходимо переворачивать по графику. Валки арматуры имеют серповидные канавки и контуры ребер, которые необходимо аккуратно обрезать по мере их износа, а на проволочных станах используются роликовые кольца, диаметр которых должен быть одинаковым по всей поверхности кольца.
Ничто из этого не похоже на переворот в мастерской. Эти заготовки длинные, тяжелые и трудные для обработки, и они подвергают риску любой станок с легкой станиной, поэтому вообще существуют токарные станки с ЧПУ, предназначенные для роликов: усиленные станины, увеличенные поворотные механизмы, люнеты, рассчитанные на тонны, и органы управления, настроенные на большие диаметры и медленные, мощные резы. Специально созданный токарный станок с ЧПУ настроен именно на этот рабочий цикл, и покупатели, сравнивающие специальные станки для изготовления колец, могут начать с причин, по которым токарный станок с ЧПУ заслужил свою собственную категорию.
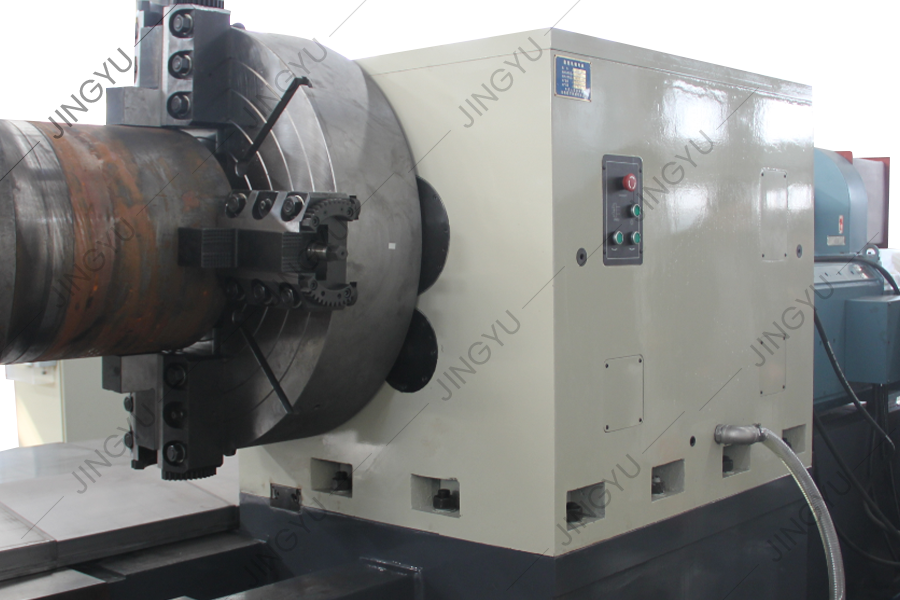 Высокоэффективный токарный станок с ЧПУ Технические параметры Посмотреть продукт →
Когда одна и та же заготовка требует фрезерования канавок, а не просто токарной обработки, комбинированные платформы фрезерных валков режут обе детали за одну установку, что важно, поскольку повторный зажим многотонного рулона между операциями рискует как точностью, так и временем.
Технические характеристики что-то значат только тогда, когда они соответствуют вашим деталям. Проработайте контрольный список в следующем порядке:
Безопасность принадлежит к тому же списку. Полная охрана, заблокированные двери и обученные операторы должны быть частью покупки, а не второстепенной мыслью, и покупатели валкового оборудования могут изучить, как повысить эксплуатационную безопасность токарных станков с ЧПУ, прежде чем вводить в эксплуатацию тяжелый станок.
Те же рассуждения применимы, когда одна деталь требует как токарной, так и фрезерной обработки. Прецизионный токарно-фрезерный станок, выполняющий обе операции за одну установку, устраняет риск выравнивания, связанный с перемещением тяжелого компонента между станками, и часто окупает разницу в цене в течение первого года за счет меньшего количества операций и меньшего количества бракованных деталей.
Токарный станок с ЧПУ состоит из трех элементов, работающих вместе: шпинделя, который вращает заготовку, направляющих с сервоприводом, которые позиционируют неподвижные инструменты без смещения, и элемента управления, который удерживает запрограммированную траекторию от первой детали до последней. Выбирайте 2-осевой станок для простых круглых деталей, добавляйте приводной инструмент, когда количество функций увеличивается, и переходите на сверхмощные платформы, предназначенные для роликов, когда детали весят тонны, а допуски по-прежнему измеряются сотыми долями миллиметра. Сначала подберите станок к заготовке, а затем к брошюре, и вложения окупятся партиями, которые каждый раз выходят из станка одинакового размера.
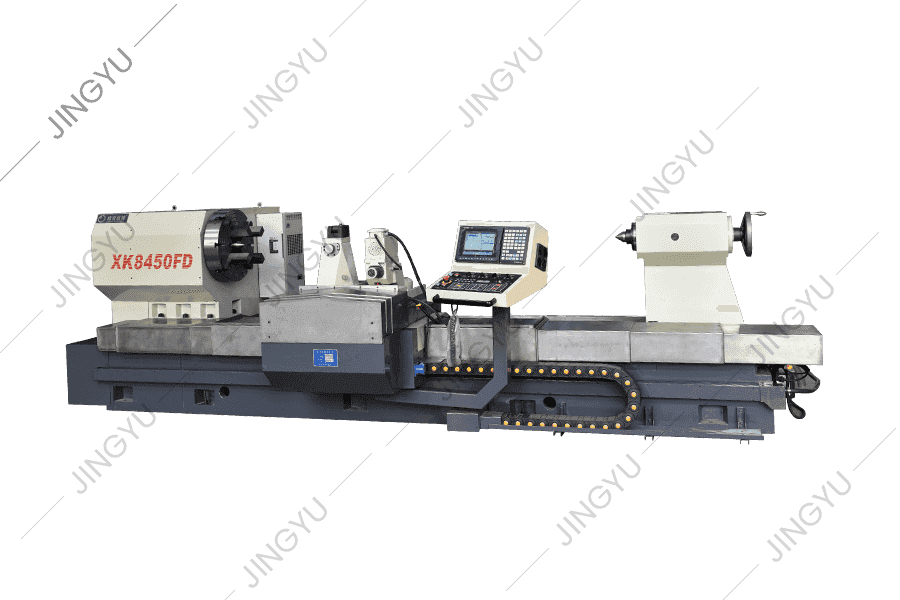
Ввиду задач высокоскоростной стальной обработки рулона, xk8450 CNC -рулонный фрезерный аппарат представляет собой машинный инструмент для обработки ка...
Смотрите подробности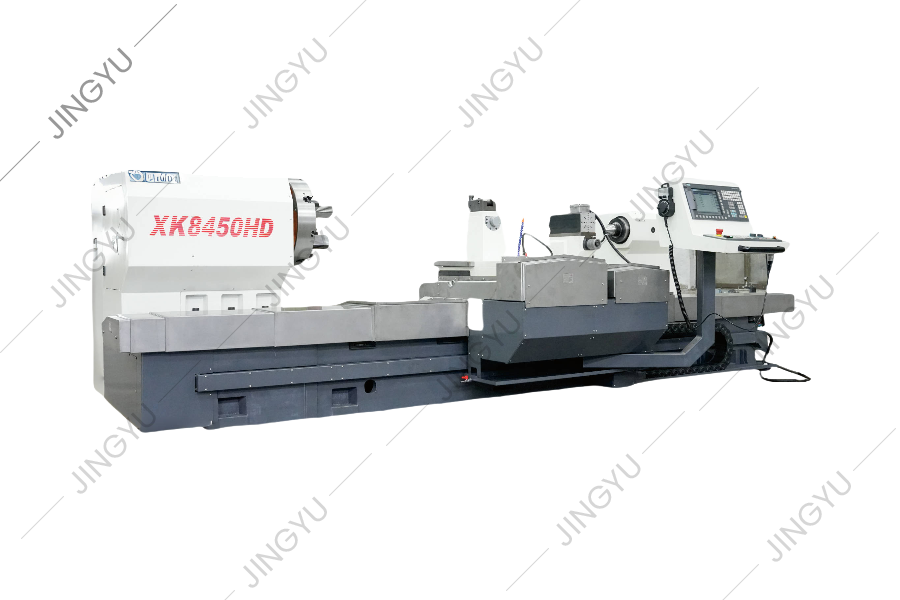
Оснащенный 6-осевой высокопроизводительной системой ЧПУ Siemens, шесть сервоприводов управляют осями подачи соответственно. Летающая режущая головка,...
Смотрите подробности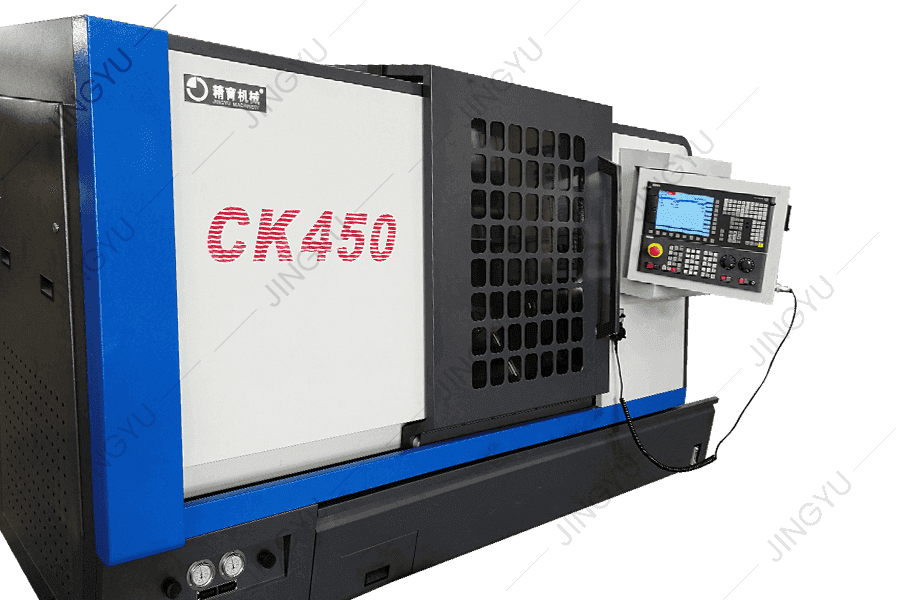
Токарный станок CK450 с наклонным кроватью с ЧПУ принимает немецкую систему управления Siemens. Внешний вид, операционная система и система защиты от ...
Смотрите подробности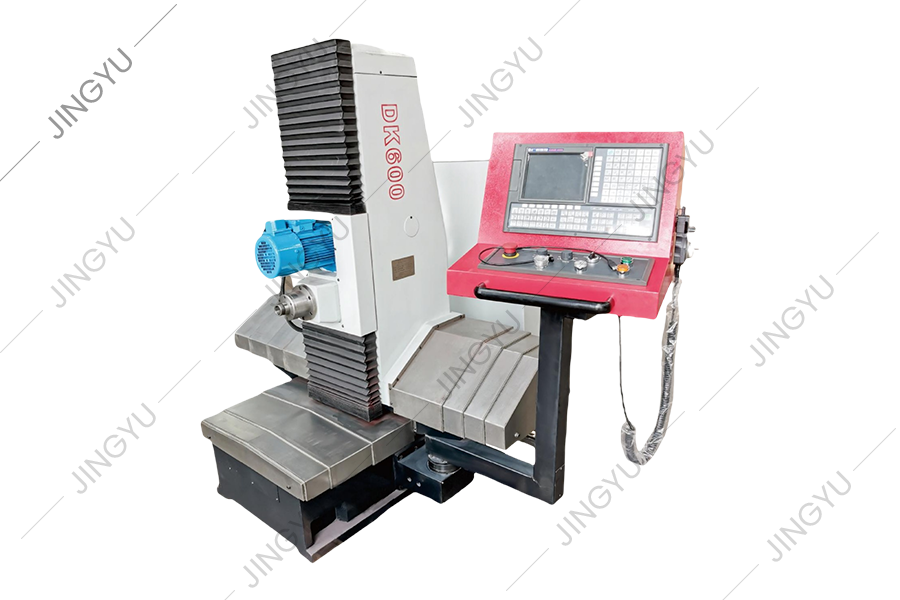
Гравировальный станок с ЧПУ для торцов валков подходит для обработки различных маркировок на торцах валков. С помощью программного обеспечения автома...
Смотрите подробности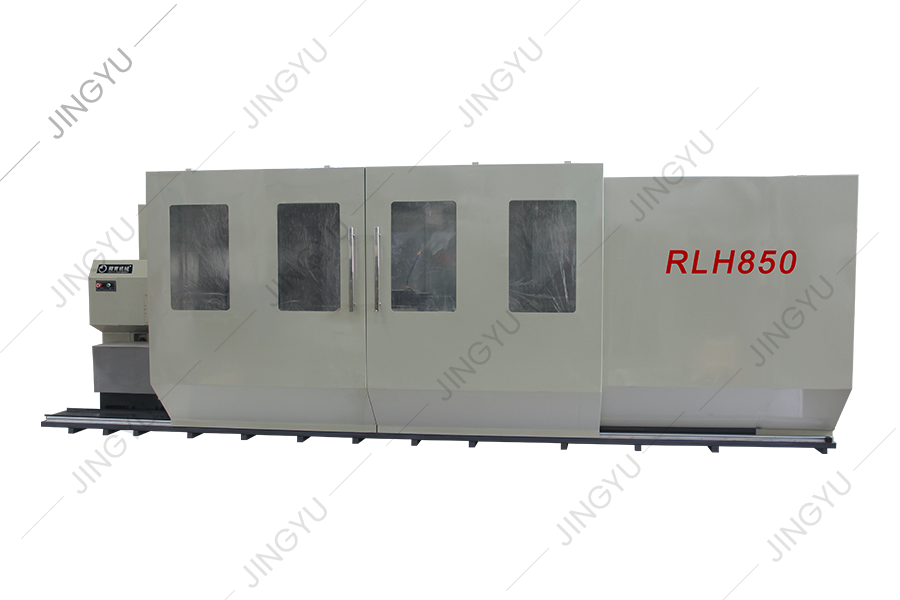
Основная структура и функции: эта система использует полупроводниковый лазер в качестве источника света, оптическое волокно в качестве внешней систем...
Смотрите подробности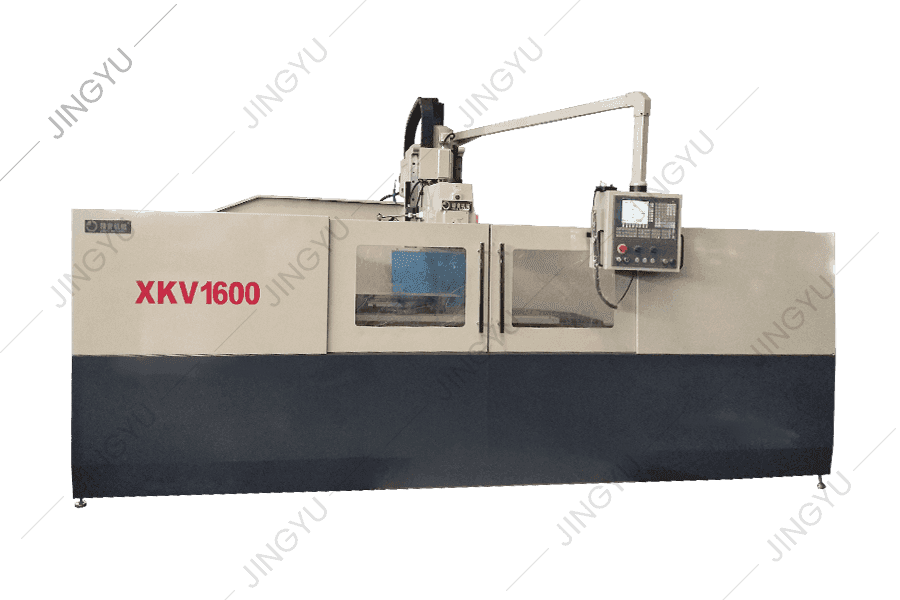
Месковая машина с ЧПУ принимает полную коробку шпинделя, а часть передачи шпинделя применяет шестерни с точностью более 6 уровней, с большим крутящим ...
Смотрите подробности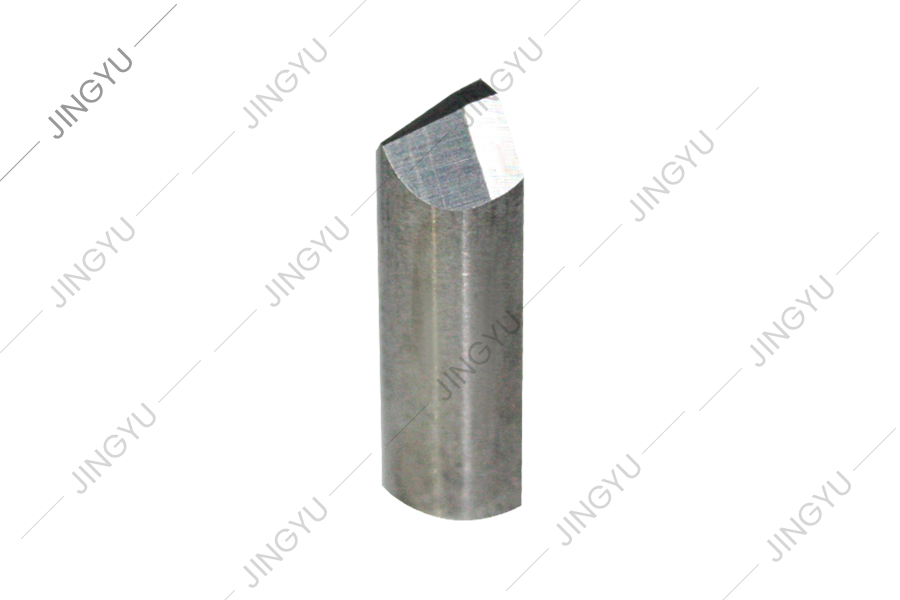
В основном поставляет часто используемые изнашиваемые детали для фрезерных станков с ЧПУ. Например, держатель инструмента, головка инструмента, опорны...
Смотрите подробности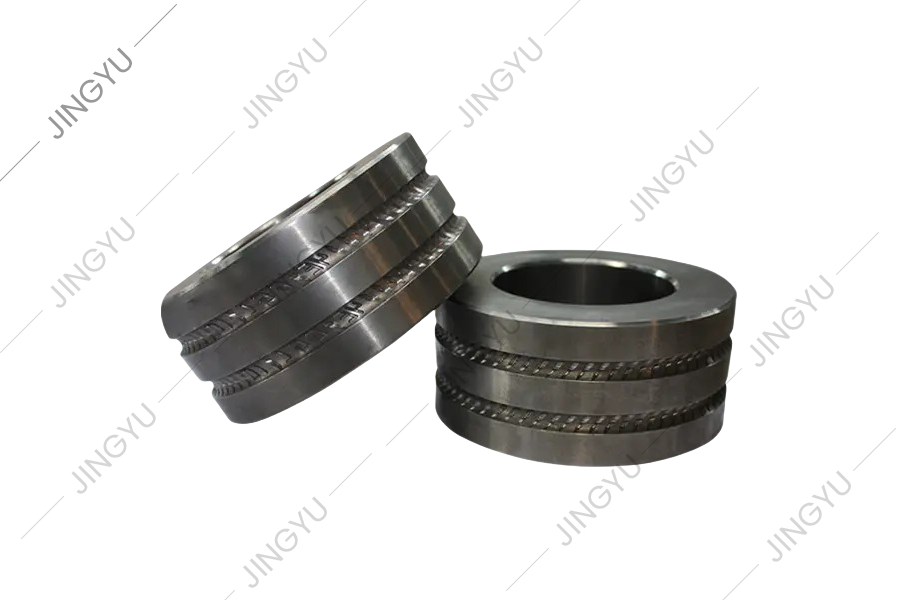
В основном поставляет часто используемые изнашиваемые детали для специальных шлифовальных станков с роликовыми кольцами с ЧПУ и комбинированных ролик...
Смотрите подробности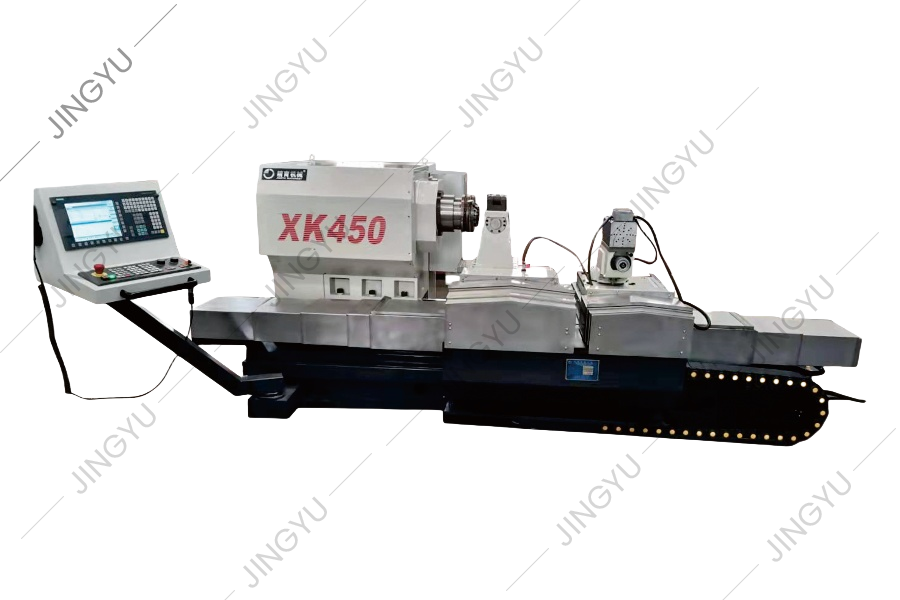
Мы накопили богатый опыт в обработке и использовании рулонов арматуры, провели глубокий анализ и исследование технологий аналогичных передовых продукт...
Смотрите подробности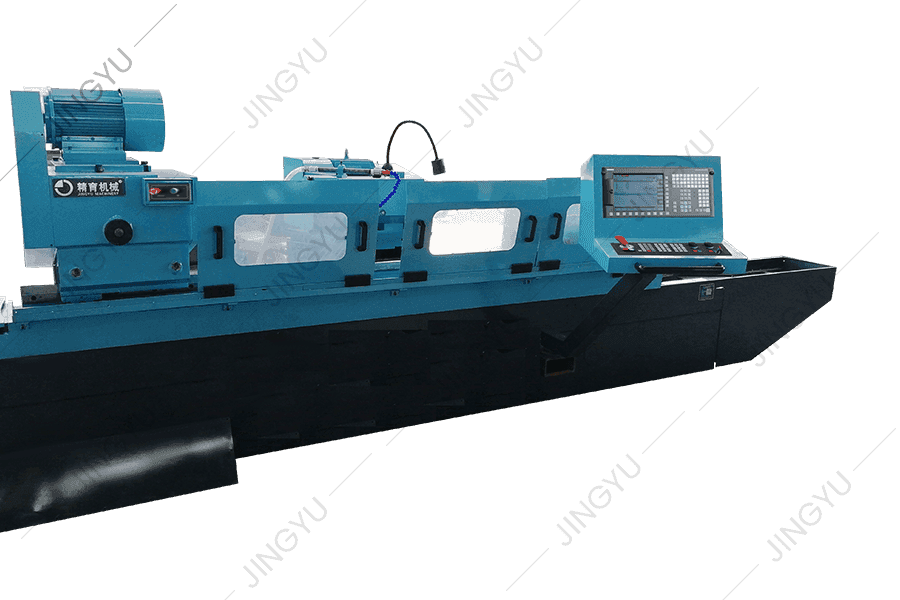
Вальцешлифовальный станок с ЧПУ MK8450 в основном используется для грубой шлифовки, получистовой шлифовки, тонкой шлифовки и безискровой шлифовки внеш...
Смотрите подробности3 Промышленный парк Чжаси, район Ганчжа, Наньтун, Цзянсу 226003 Китай
info@rolllathe.com jennifergao@rolllathe.com
+86-0513-85636116/85636118

